لغة
 English
 日本語
 Español
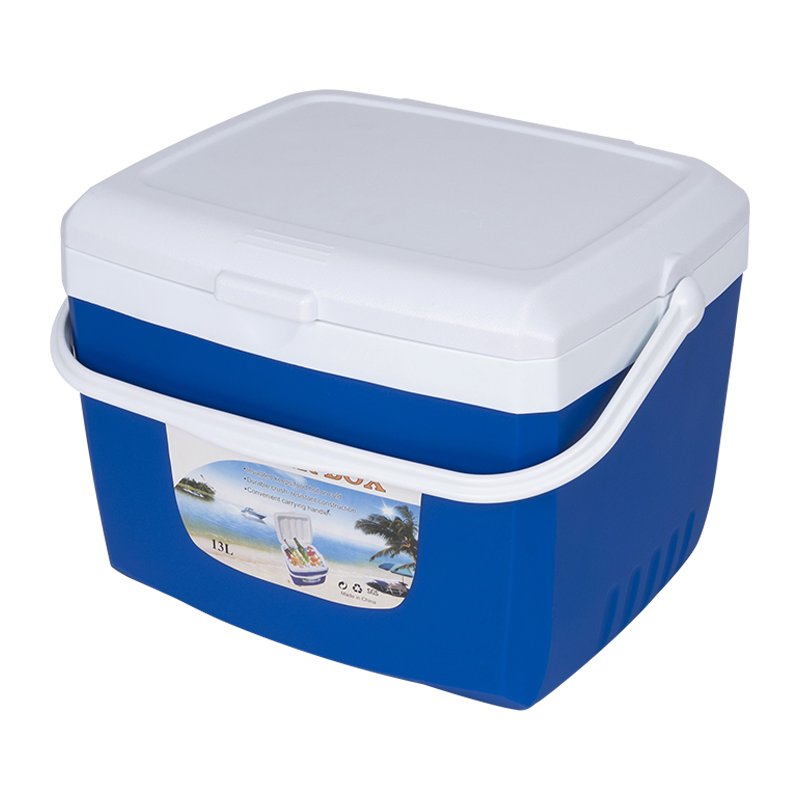
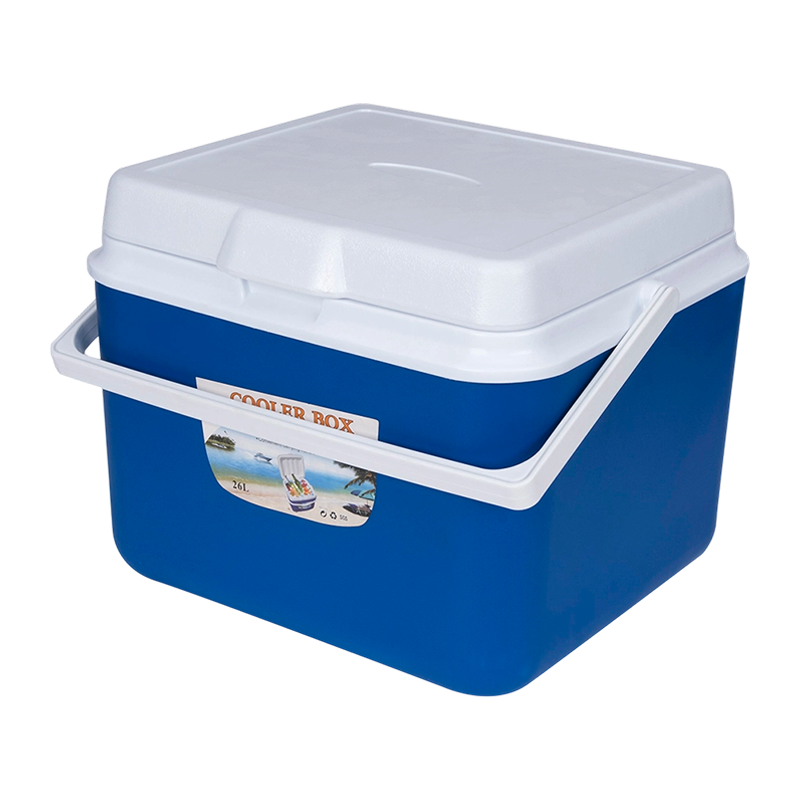
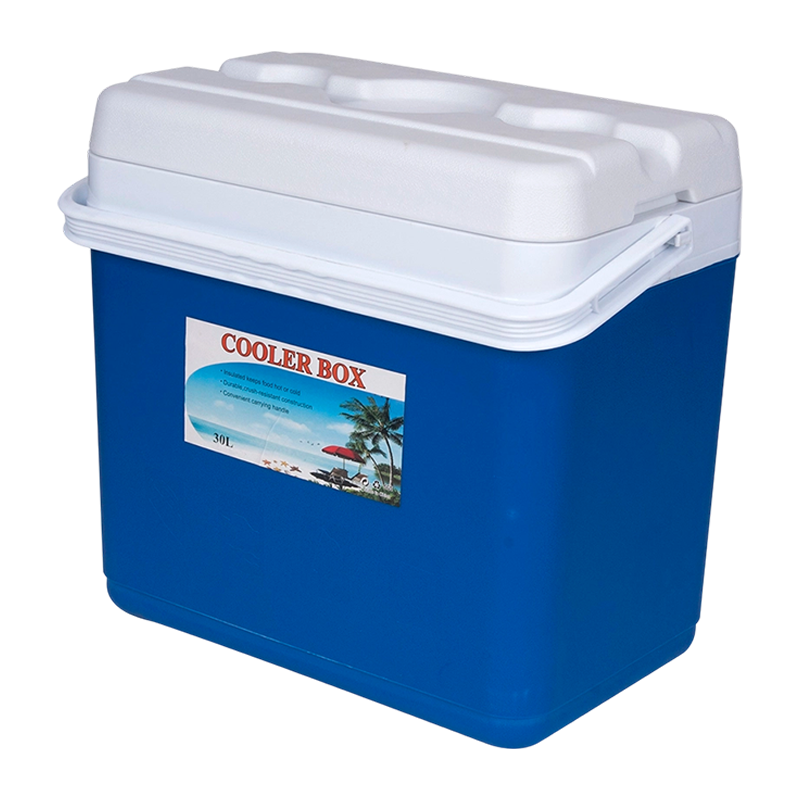
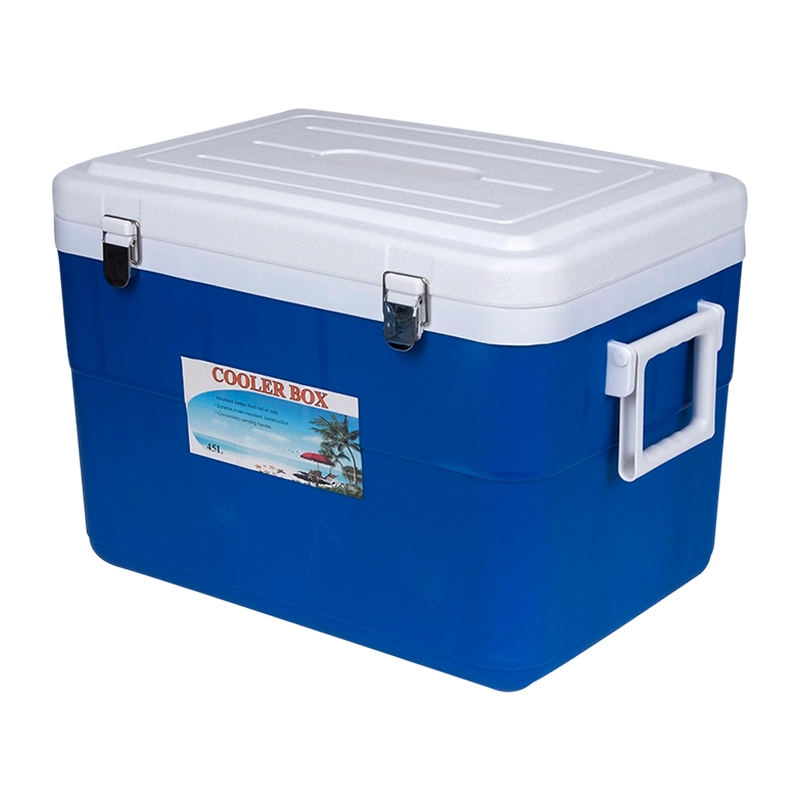
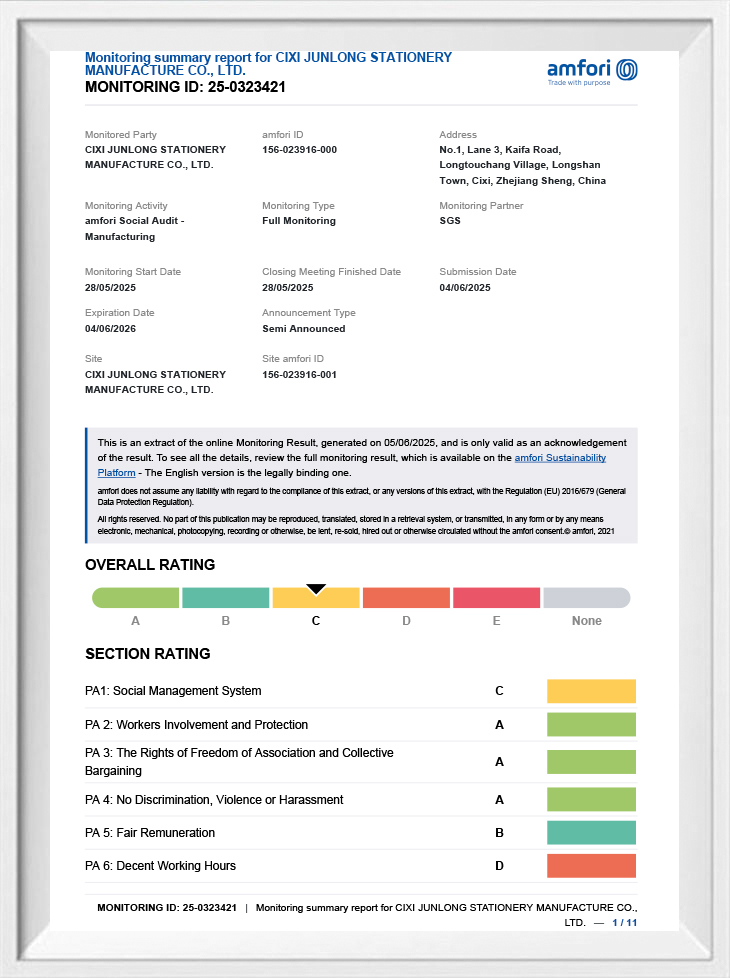
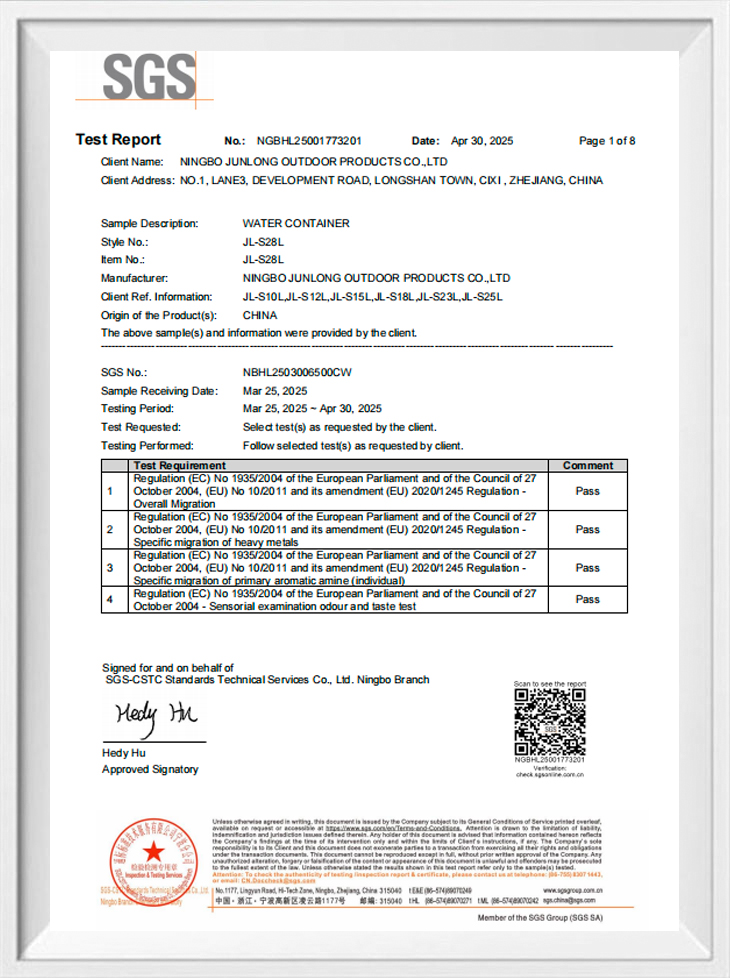
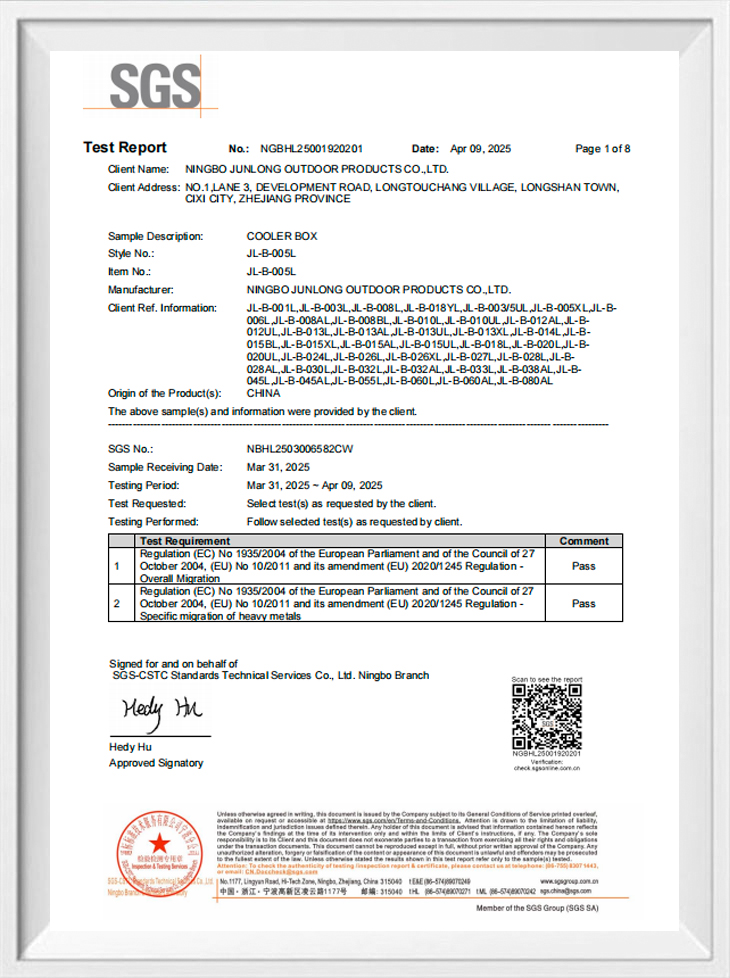
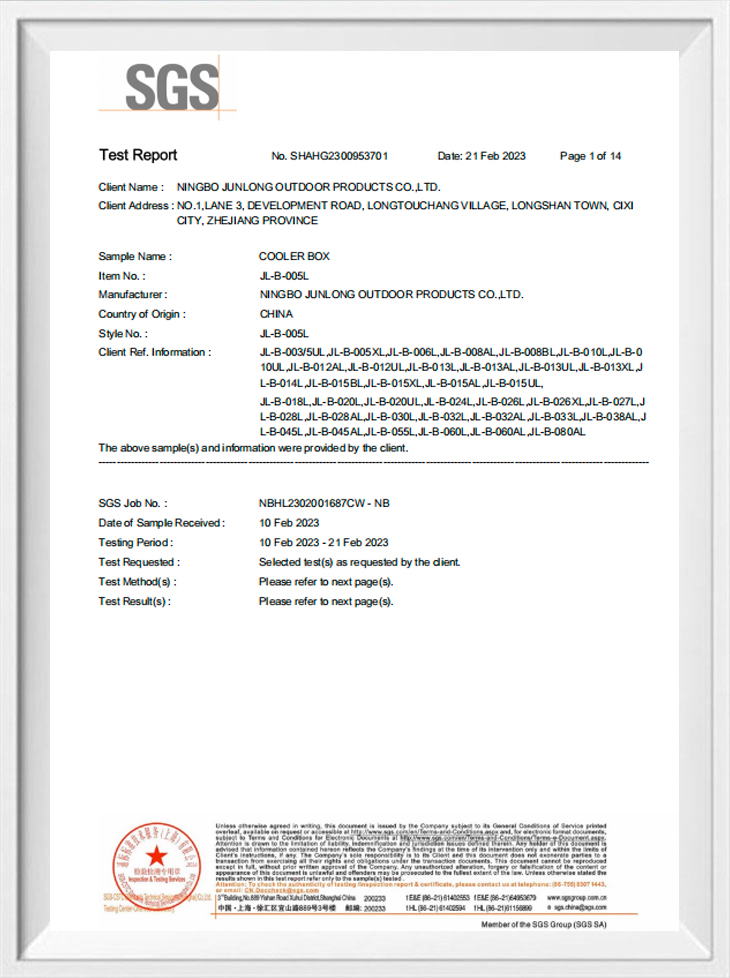
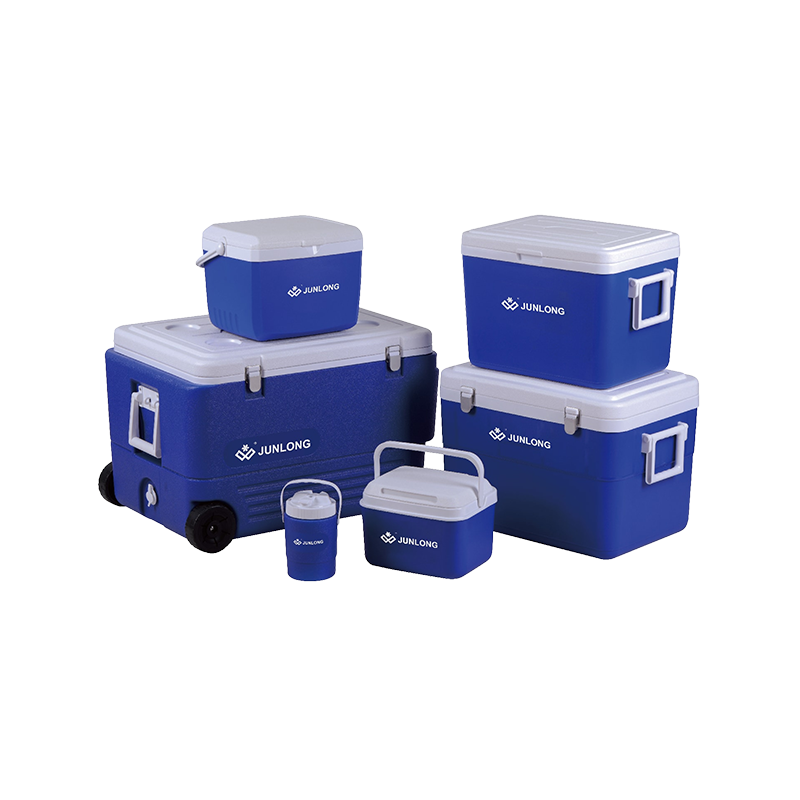
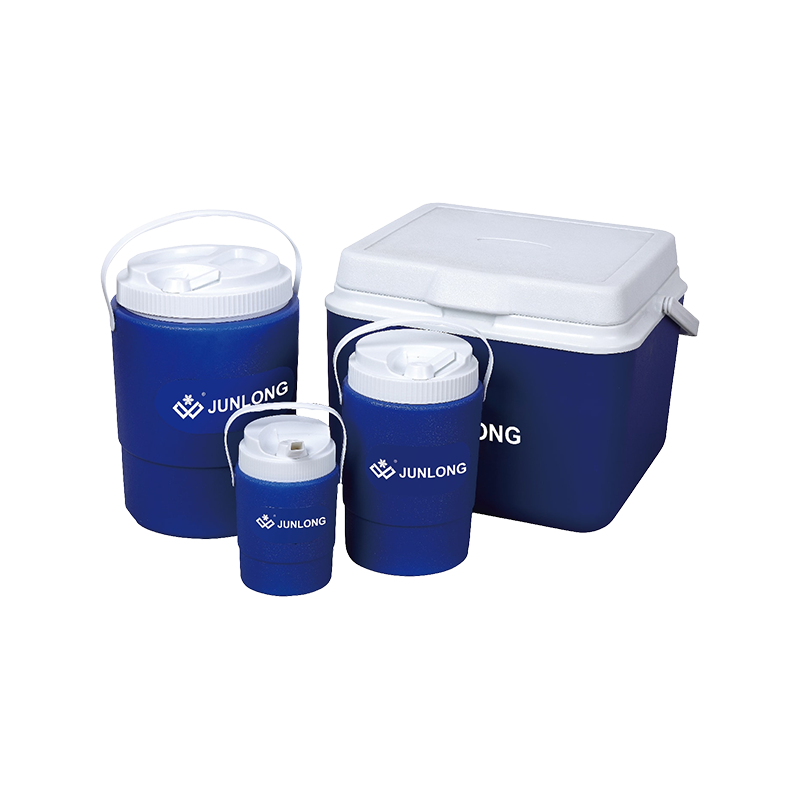
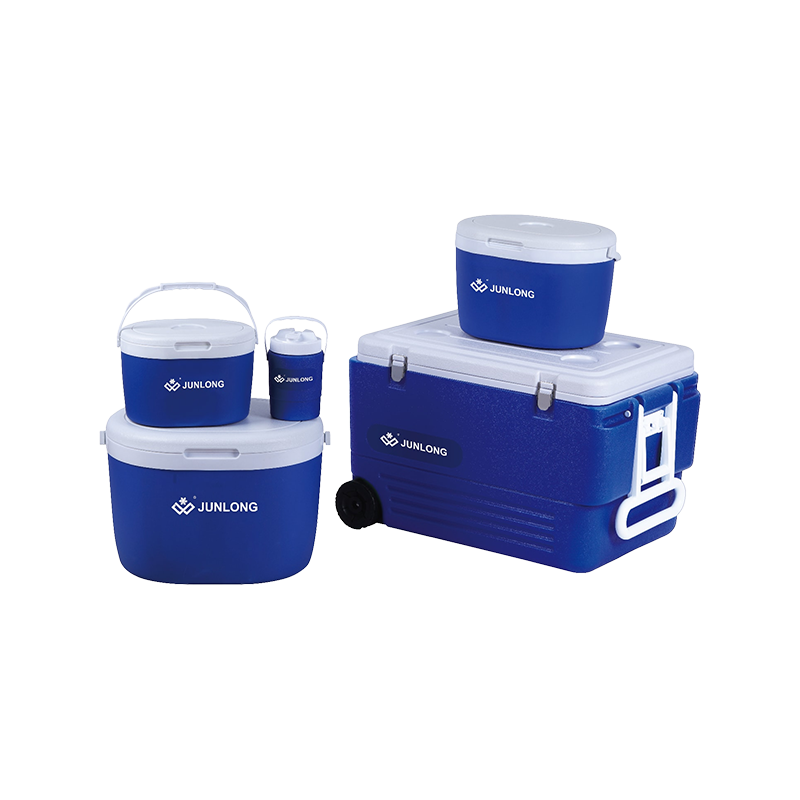
ما الذي يميز منشأة الإنتاج الموثوقة؟
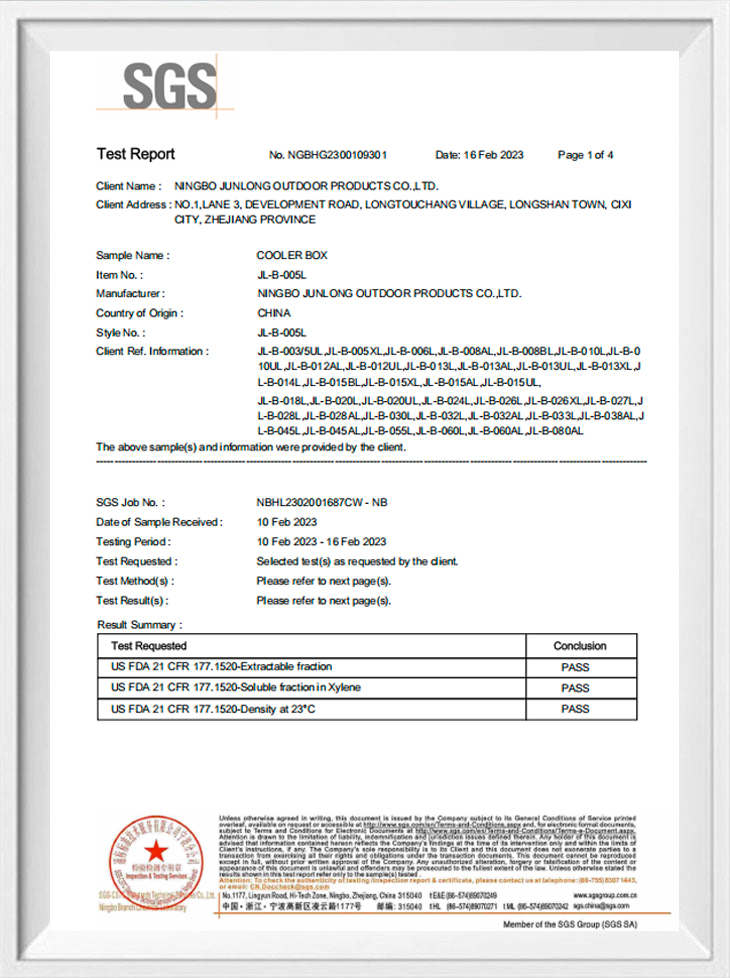
الجواب المباشر للمشترين الذين يقومون بتقييم أ مصنع صناديق التبريد هو أن جودة الإنتاج المتسقة تعود إلى ثلاثة عوامل قابلة للقياس: التحكم في بناء الجدار، ودقة الختم والمفاصل، وإجراءات الاختبار القابلة للتكرار المطبقة عبر كل دفعة إنتاج. تميل المنشأة التي تتتبع هذه العوامل الثلاثة عن كثب إلى توفير صناديق تبريد، وأباريق تبريد، وحاويات مياه خارجية مع أداء عزل أكثر اتساقًا ومتانة هيكلية من تلك التي تعتمد على الفحص البصري وحده. وهذا أمر مهم بشكل مباشر لفرق المشتريات، نظرًا لأن دفعة واحدة غير متناسقة يمكن أن تقوض سمعة موثوقية خط الإنتاج بأكمله.
تستعرض هذه المقالة بيانات أداء الإنتاج المقاسة، والمقارنات الهيكلية، وإرشادات المصادر العملية لمساعدة المشترين على تقييم مصنع صناديق التبريد، أو مصنع أباريق التبريد، أو مصنع حاويات المياه الخارجية على أساس ثابت قائم على الأدلة بدلاً من الاعتماد على المطالبات التسويقية وحدها.
مقاييس الإنتاج الأساسية عبر تكوينات التصنيع
هناك خمسة مقاييس مهمة عند مقارنة تكوينات الإنتاج عبر مصنع صناديق التبريد أو مصنع أباريق التبريد: اتساق الأبعاد، وتوحيد العزل، والقوة الهيكلية، وموثوقية الختم، والتحكم في معدل العيوب. يسجل الرسم البياني الشريطي الأفقي أدناه إعدادين مشتركين للإنتاج مقابل هذه المقاييس على مؤشر 0-100 المبني من نطاقات الأداء الميداني النموذجية: خط إنتاج قائم على القولبة الدوارة وخط إنتاج قائم على النفخ. يحقق خط التشكيل الدوار أعلى النتائج من حيث القوة الهيكلية وتوحيد العزل، نظرًا لأن تركيبه المملوء بالرغوة المكون من قطعة واحدة يتجنب اللحامات الضعيفة، بينما يظل خط التشكيل بالنفخ قادرًا على المنافسة من حيث اتساق الأبعاد للحاويات ذات الجدران الرقيقة التي يتم إنتاجها بسرعة أعلى.
توضح هذه المقارنة أن النهج القائم على القالب الدوار يزيد من ميزته بشكل رئيسي في القوة الهيكلية وتجانس العزل، وهو ما يفسر سبب كونها الطريقة المفضلة في كثير من الأحيان للحاويات الثقيلة المخصصة للاستخدام في الهواء الطلق والتخييم. تعتبر حافة اتساق الأبعاد لخطوط النفخ سياقًا مفيدًا للمشترين الذين يركزون على الحاويات ذات الجدران الرقيقة المنتجة بإنتاجية أعلى. لا يعتبر أي من النهجين متفوقًا عالميًا، لذا يعتمد الاختيار الصحيح على خط الإنتاج المحدد والاستخدام النهائي المقصود.
اتجاهات معدل العيوب عبر حجم دفعة الإنتاج
أحد المؤشرات الرئيسية لاتساق التصنيع هو كيفية تغير معدل الخلل مع زيادة حجم الدفعة. يتتبع المخطط الخطي أدناه معدل العيوب كنسبة مئوية عبر خمس مراحل لحجم الدُفعة، بدءًا من الدُفعة الصغيرة المكونة من 100 وحدة وحتى الدُفعة الكبيرة المكونة من 5000 وحدة، استنادًا إلى البيانات الميدانية النموذجية من خطوط إنتاج الحاويات. ومن المتوقع حدوث انخفاض تدريجي ومنضبط مع استقرار العمليات واكتساب الموظفين التكرار في عملية إنتاج معينة، على الرغم من أن المعدل لا ينبغي أن يتقلب بشكل حاد بين المراحل، لأن التقلبات الحادة قد تشير إلى مراقبة غير متسقة للعملية بدلاً من التحسن المتوقع في منحنى التعلم.
معدل العيب ينخفض من تقريبا 4.1% في دفعة مكونة من 100 وحدة إلى حوالي 1.3% في دفعة مكونة من 5000 وحدة ، وهو نمط تدريجي يعكس استقرار العملية حيث تتم معايرة الأدوات والموظفين وإعدادات الخط بشكل كامل لتشغيل منتج معين. وهذا الاتجاه هو أحد الأسباب التي تجعل خطوط الإنتاج الأكبر والراسخة توفر للمشترين أساسًا قويًا للثقة في اتساق الإنتاج عبر الطلب الكامل. إن المنشأة التي تتعقب هذا النوع من البيانات وتبلغ عنها بشكل علني تمنح المشترين صورة أوضح عما يمكن توقعه عبر حجم طلباتهم.
توزيع فئة المنتج عبر منشأة الإنتاج المشتركة
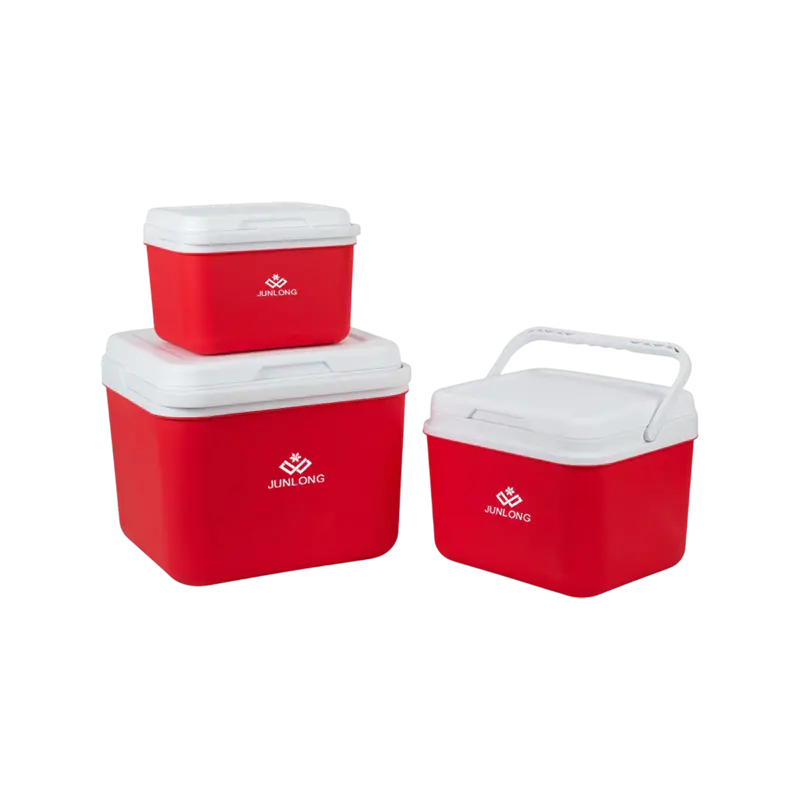
تقوم العديد من منشآت الإنتاج في هذه الفئة بتصنيع أكثر من خط إنتاج واحد تحت سقف واحد، ومشاركة المعرفة بالأدوات وعمليات الجودة وعلاقات سلسلة التوريد عبر أنواع المنتجات. يُظهر الرسم البياني الشريطي الرأسي أدناه حصة إنتاج تمثيلية عبر الفئات الشائعة في منشأة تبريد خارجية وتخزين مياه مشتركة، استنادًا إلى البيانات الميدانية المجمعة. تمثل صناديق التبريد الحصة الأكبر، تليها أباريق التبريد، وحاويات المياه العامة الخارجية، وغيرها من الملحقات الخارجية ذات الصلة.
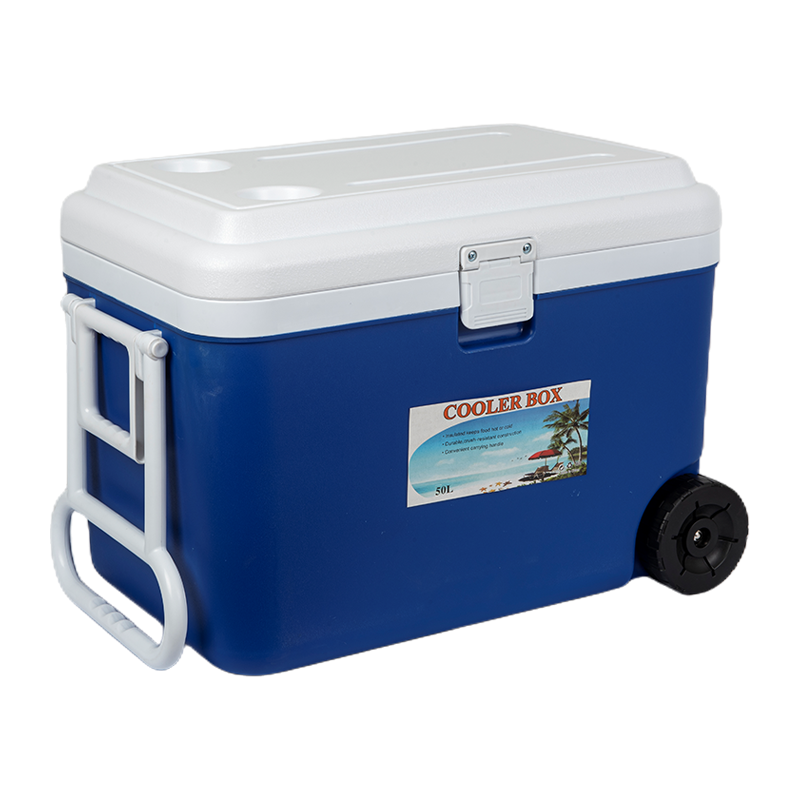
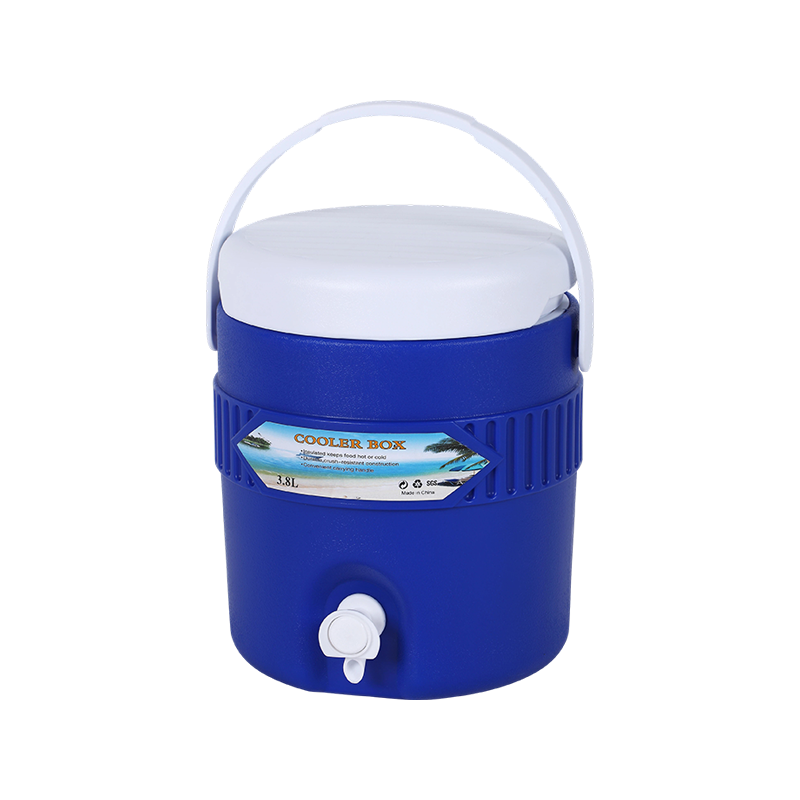
صناديق التبريد تمثل تقريبا 33% من الإنتاج المشترك النموذجي ، مما يعكس الطلب الثابت من كل من المستخدمين الفرديين في الهواء الطلق والشركات التي تعتمد على مصادر من خلال أ مصنع صناديق التبريد . تتبع الأباريق المبردة عن كثب، بما يتوافق مع الطلب الذي يتم توجيهه من خلال جهاز مخصص أباريق تبريد Factory الخط، في حين يتم إنتاج عناصر تخزين المياه الأوسع من خلال مصنع حاويات المياه الخارجية تقريب حصة كبيرة من الناتج الإجمالي. غالبًا ما يسمح هذا النوع من قاعدة الإنتاج المتنوعة للمنشأة بالحفاظ على استخدام أكثر استقرارًا للأدوات عبر تحولات الطلب الموسمية.
روتومولدينغ مقابل خطوط إنتاج النفخ
يساعد المخطط الراداري في تصور المفاضلة بين خط إنتاج القولبة الدوارة وخط إنتاج القولبة بالنفخ عبر أبعاد متعددة في وقت واحد. يقارن الرسم البياني أدناه بين القوة الهيكلية، وتوحيد العزل، وسرعة الإنتاج، ومرونة الأدوات، وكفاءة المواد. يمتد خط النفخ بشكل أكبر من حيث القوة الهيكلية وتوحيد العزل، نظرًا لأن عملية ملء الرغوة ذات الجدار الواحد تتجنب اللحامات التي يمكن أن تضعف الحاوية، بينما يمتد خط النفخ بشكل أكبر في سرعة الإنتاج، نظرًا لأن أوقات دوراته عادة ما تكون أقصر للأجزاء ذات الجدران الرقيقة.
لا تغطي أي من طريقتي الإنتاج كل الأبعاد، مما يعزز سبب اعتماد الاختيار الصحيح على خط الإنتاج المحدد ومتطلبات الطلب بدلاً من افتراض أن إحدى الطرق متفوقة عالميًا. توفر المنشأة التي توفر إمكانيات القولبة الدوارة والنفخ تحت سقف واحد المشترين مرونة أكبر لمطابقة طريقة الإنتاج مع نوع المنتج ضمن علاقة مصدر واحدة.
إرشادات عملية بشأن المصادر حسب نوع المنتج
يبدأ اختيار شريك الإنتاج المناسب بمطابقة نوع المنتج وحجم الطلب المتوقع والاستخدام النهائي المقصود مع قدرات المعالجة الفعلية للمنشأة. يلخص الجدول أدناه الإرشادات العملية عبر سيناريوهات التوريد المشتركة.
مرجع المصادر القائم على السيناريو
| نوع المنتج | عملية مناسبة | السبب |
|---|---|---|
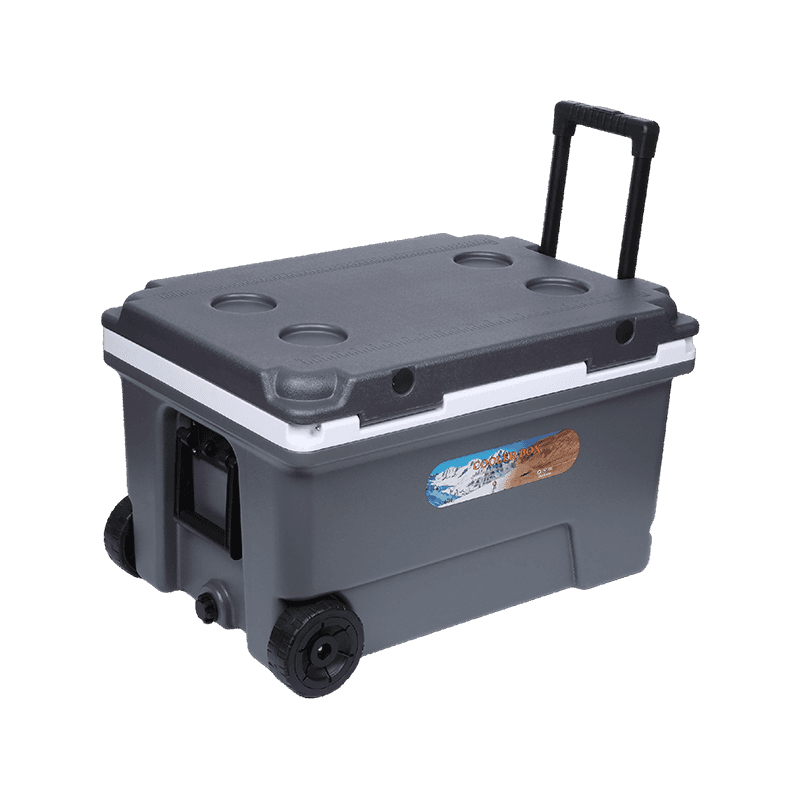
| صناديق تبريد خارجية شديدة التحمل | Rotomolding عبر مصنع صناديق التبريد | تصميم سلس يقاوم التأثير ونقل الحرارة |
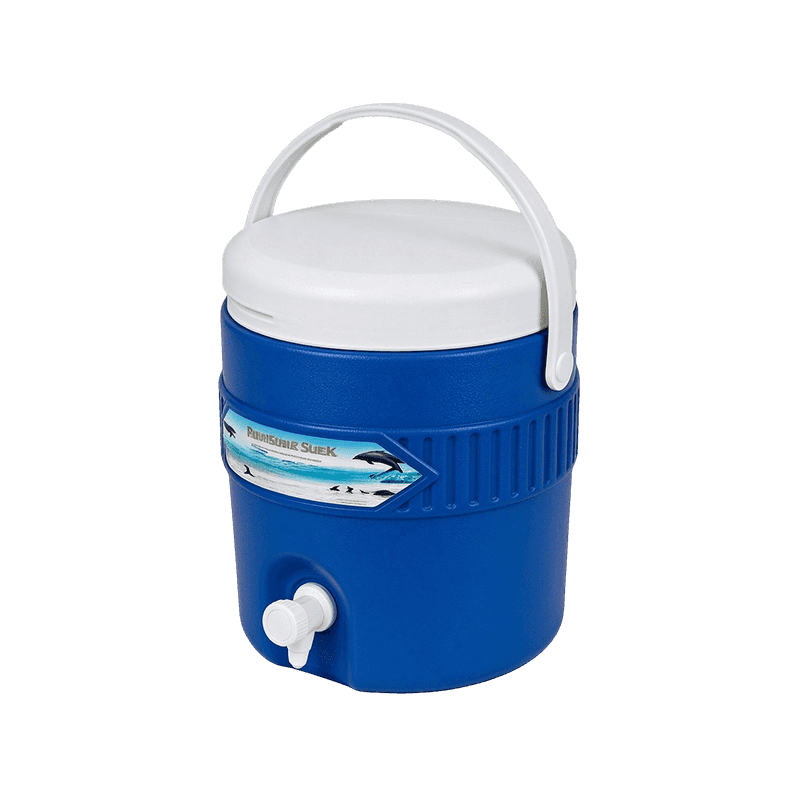
| أباريق مياه معزولة للتخييم | Rotomolding عبر مصنع أباريق التبريد | سمك الجدار الثابت يدعم الاحتفاظ بدرجة الحرارة |
| تخزين المياه العامة خفيفة الوزن | النفخ عبر مصنع حاويات المياه الخارجية | أوقات دورة أسرع للطلبات ذات الحجم الأكبر |
| مصادر خط الإنتاج المختلط | منشأة ذات قدرة مشتركة | علاقة مصادر واحدة عبر أنواع المنتجات |
قبل الانتهاء من شريك الإنتاج، تساعد بعض الفحوصات الإضافية في دعم نتائج الطلب المتسقة:
- تأكد من أن مواصفات سمك الجدار وكثافة الرغوة تتوافق مع تطبيق المنتج المقصود.
- اطلب وحدات العينة للختم والفحص المشترك قبل التشغيل الكامل للإنتاج.
- التحقق من إجراءات الاختبار الداخلية لمقاومة الصدمات وأداء العزل.
- تحقق من جداول صيانة الأدوات والعفن للتأكد من اتساق المخرجات مع مرور الوقت.
- قم بمراجعة ممارسات التعبئة والتغليف والخدمات اللوجستية لتقليل مخاطر تلف النقل على الطلبات الكبيرة.
اتساق التصنيع وراء أداء الحاوية الذي يمكن الاعتماد عليه
يعتمد منحنى معدل الخلل المتناقص الذي تمت مناقشته سابقًا على التحكم المتسق في العملية عبر درجة حرارة القالب وتوقيت الدورة وتغذية المواد في كل مرحلة من مراحل الإنتاج. يمكن أن يؤدي التباين في أي من هذه العوامل إلى تغيير اتساق الأبعاد ومدى تساوي أداء الحاوية النهائية بمجرد وصولها إلى المستخدم النهائي، وهذا هو سبب أهمية الانضباط الصارم للعملية طوال عملية التصنيع. تساعد المراقبة التلقائية للعمليات وفحوصات الجودة المباشرة في الحفاظ على أداء منشأة الإنتاج ضمن نطاق ثابت عبر أحجام الطلبات المتغيرة، مما يدعم البيانات الميدانية المشار إليها في هذه المقالة.
تدعم نقاط فحص الجودة القياسية مثل اختبار ضغط الختم وأخذ عينات سمك الجدار واختبار السقوط الاتجاهات الموضحة سابقًا. بالنسبة للمشترين الذين يقومون بتقييم مصنع صناديق التبريد، أو مصنع أباريق التبريد، أو مصنع حاويات المياه الخارجية، فإن التأكد من نقاط فحص الجودة مباشرة مع الشركة المصنعة غالبًا ما يكون ذا قيمة مثل مراجعة المواصفات المنشورة وحدها.
حول شركة نينغبو جونلونغ للمنتجات الخارجية المحدودة
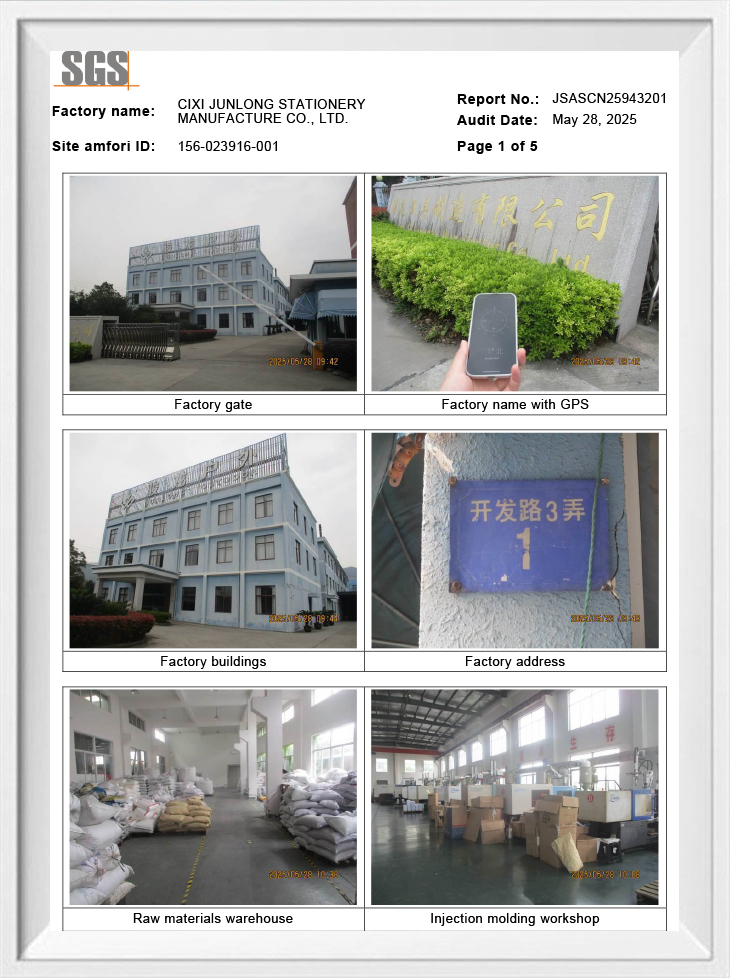
تأسست شركة Ningbo Junlong Outdoor Products Co., Ltd. في عام 2000 وتقع في Cixi، Ningbo، وهي مركز تصنيع مهم في دلتا نهر اليانغتسى مع وسائل نقل مريحة وسلسلة توريد صناعية متطورة. الشركة هي مؤسسة تصنيع تدمج تطوير المنتجات والإنتاج والمبيعات، مع التركيز على منتجات التبريد وتخزين المياه الخارجية.
هذا المزيج من الموقع، والوصول إلى سلسلة التوريد، والقدرة على الإنتاج الداخلي يدعم قدرة الشركة على خدمة المشترين من خلال مصنع صناديق التبريد، أو مصنع أباريق التبريد، أو خط مصنع حاويات المياه الخارجية، سواء للاستخدام الخارجي الفردي أو لاحتياجات التوزيع على نطاق واسع.
الأسئلة المتداولة
س 1: ما هي طريقة الإنتاج المستخدمة عمومًا لصناديق التبريد شديدة التحمل؟
A1: يتم استخدام Rotomolding بشكل شائع في صناديق التبريد شديدة التحمل نظرًا لأن بنيتها المكونة من قطعة واحدة والمملوءة بالرغوة تتجنب اللحامات التي قد تؤدي إلى إضعاف الحاوية.
س 2: لماذا يؤثر حجم الدفعة على معدل الخلل في إنتاج الحاويات؟
ج2: تسمح الدُفعات الأكبر حجمًا للأدوات والموظفين وإعدادات الخط بالاستقرار بشكل أكبر في عملية الإنتاج، مما يؤدي عادةً إلى انخفاض معدل العيوب تدريجيًا مقارنة بالدفعات الأولية الصغيرة.
س3: هل يمكن لمنشأة واحدة إنتاج صناديق تبريد وأباريق تبريد وحاويات مياه معًا؟
ج3: نعم، تحتفظ العديد من المرافق في هذه الفئة بقدرة إنتاجية مشتركة عبر خطوط منتجات متعددة للتبريد الخارجي وتخزين المياه في إطار عمليات الجودة المشتركة.
س 4: ما الذي يجب على المشترين التحقق منه قبل تحديد شريك الإنتاج؟
ج4: يجب على المشترين مراجعة مواصفات سمك الجدار، وطلب وحدات العينة للفحص، وتأكيد ممارسات الاختبار والتعبئة الداخلية قبل الالتزام بالطلب الكامل.